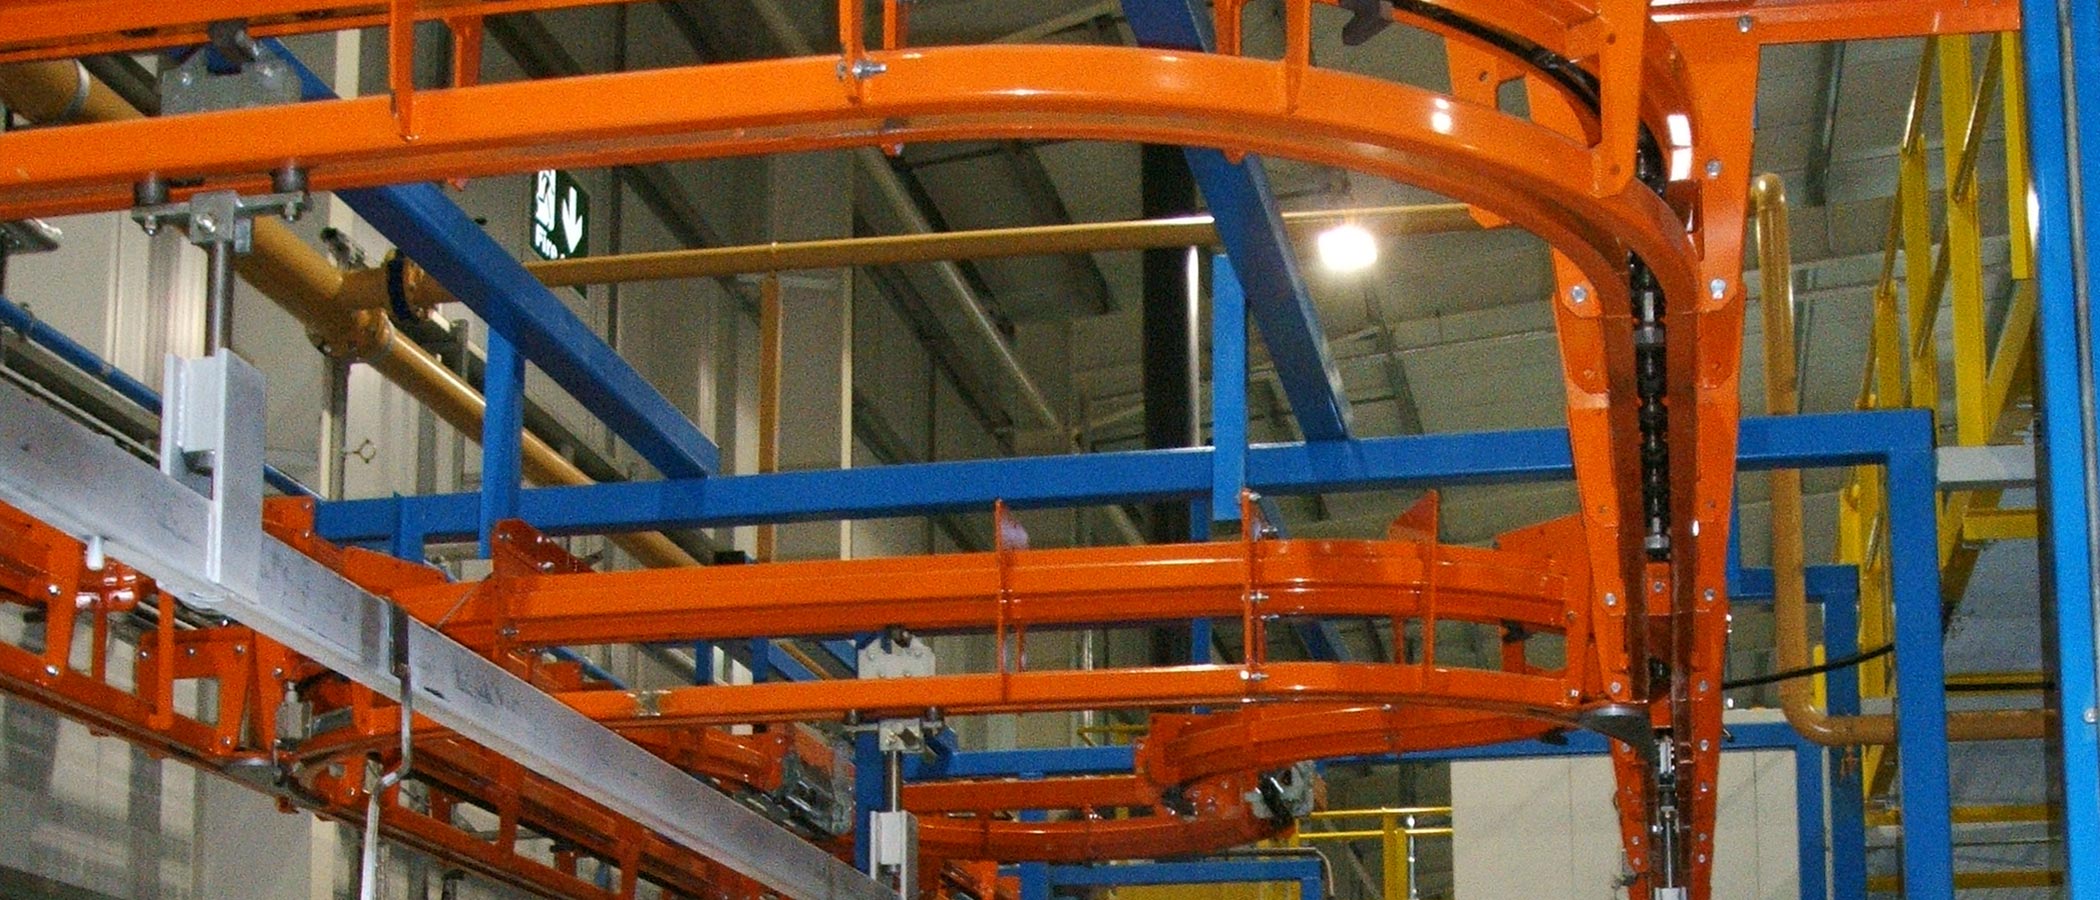
Convoyeurs aériens à chaîne MCM - Principes de fonctionnement
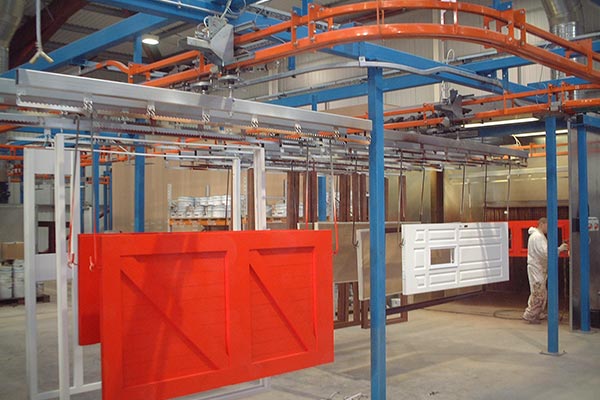
Le principe des convoyeurs aériens à chaîne repose sur l'utilisation d'une chaîne motrice continue se déplaçant sur un rail. Des supports, fixés à la chaîne à intervalles réguliers, permettent de suspendre les produits à transporter, soit directement, soit par l'intermédiaire de barres de charge ou de chariots spécifiques. Il est également possible d'utiliser des « crans » fixés à la chaîne pour pousser des chariots le long d'un second rail, généralement situé sous le rail principal. Les produits à transporter sont alors suspendus à ces chariots. Ce type de convoyeur aérien est appelé « Power & Free ».
La conception modulaire de ces systèmes, associée à une gamme d'accessoires standard (courbes de courbure horizontales et verticales de différents rayons, dispositifs de rotation, indexeurs, unités de chargement/déchargement automatiques, etc.), permet une configuration aisée pour répondre aux exigences d'agencement les plus complexes de tout processus de fabrication et d'assemblage. L'installation est rapide et simple, et la conception modulaire facilite également les extensions et les réorganisations ultérieures du système.
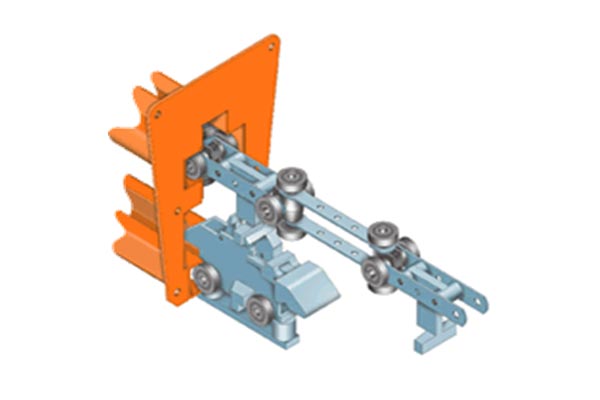
MCM Autotrack Power & Free - Principe de fonctionnement
Contrairement aux convoyeurs monorails classiques où les produits sont fixés par des supports directement à la chaîne biplane motorisée circulant sur une voie unique, le principe de fonctionnement d'un convoyeur Power & Free repose sur l'utilisation de plusieurs chariots mobiles se déplaçant librement sur une seconde voie composée de deux profilés en U. Ces chariots, montés sur roues et supportant les produits, sont entraînés sur leur voie par une ou plusieurs chaînes de convoyeur biplanes motorisées, équipées de poussoirs et circulant dans leurs propres voies fermées.
Les rails de chaîne sont montés au-dessus du rail de chariot et y sont fixés par des brides. C'est cette conception, avec un rail de chaîne motrice séparé et un rail de chariot libre, qui confère à la gamme de convoyeurs MCM Autotrack leur grande polyvalence, leur permettant de s'adapter aux exigences de quasiment tous les environnements de production. Le terme générique « Power & Free » provient également de ce concept à deux voies.
Frequently Asked Questions About MCM Overhead Chain Conveyor Operating Principles
An overhead chain conveyor uses a continuous powered chain running inside a track. Products are suspended from pendants attached to the chain, either directly or by using load-bars or purpose-made carriers.
Products can be suspended directly from pendants fitted to the conveyor chain or supported using load-bars and purpose-made carriers. The method used depends on the product and the handling requirements of the application.
A Power & Free conveyor uses a powered chain fitted with pusher dogs to move free-running trolleys along a separate track. The products are suspended from the trolleys rather than directly from the powered chain.
The term describes the use of separate powered and free-running elements. A powered conveyor chain runs in its own track, while free-running trolley assemblies carrying the product travel in a second track.
In a conventional monorail conveyor, product loads are attached directly to the powered chain through pendants. MCM Autotrack instead uses free-running trolley assemblies in a separate track, with powered chains fitted with pusher dogs moving the trolleys around the system.
Yes. The modular design allows systems to incorporate different radii of horizontal and vertical bends together with accessories such as spinners, indexers and automatic load and unload units. This allows the conveyor to be configured around complex manufacturing and assembly layouts.
Amber Industries lists accessories including horizontal and vertical bends, spinners, indexers and automatic loading and unloading units. These components allow the conveyor system to be adapted to different product-handling and process requirements.
Yes. The modular construction of MCM overhead conveyor systems allows later extensions and system rearrangements to be undertaken, subject to the requirements of the existing installation and the proposed changes.
MCM overhead conveyor systems are designed for manufacturing and assembly processes where products need to be transported through different stages while making effective use of available factory space. Amber Industries manufactures systems for light, medium and heavy-duty applications.