Systèmes de convoyeurs au sol
Amber Automation, division d'Amber Industries, est spécialisée dans les systèmes de convoyage automatisés pour le transport de charges unitaires telles que bacs, cartons, palettes, etc. Ces systèmes, parfois appelés convoyeurs au sol, peuvent aller de simples convoyeurs manuels à fonction unique à des systèmes entièrement automatisés complexes. Ils sont largement utilisés dans les entrepôts, les centres de distribution, les centres de tri de colis et de nombreux types d'usines où le déplacement de charges unitaires est nécessaire.
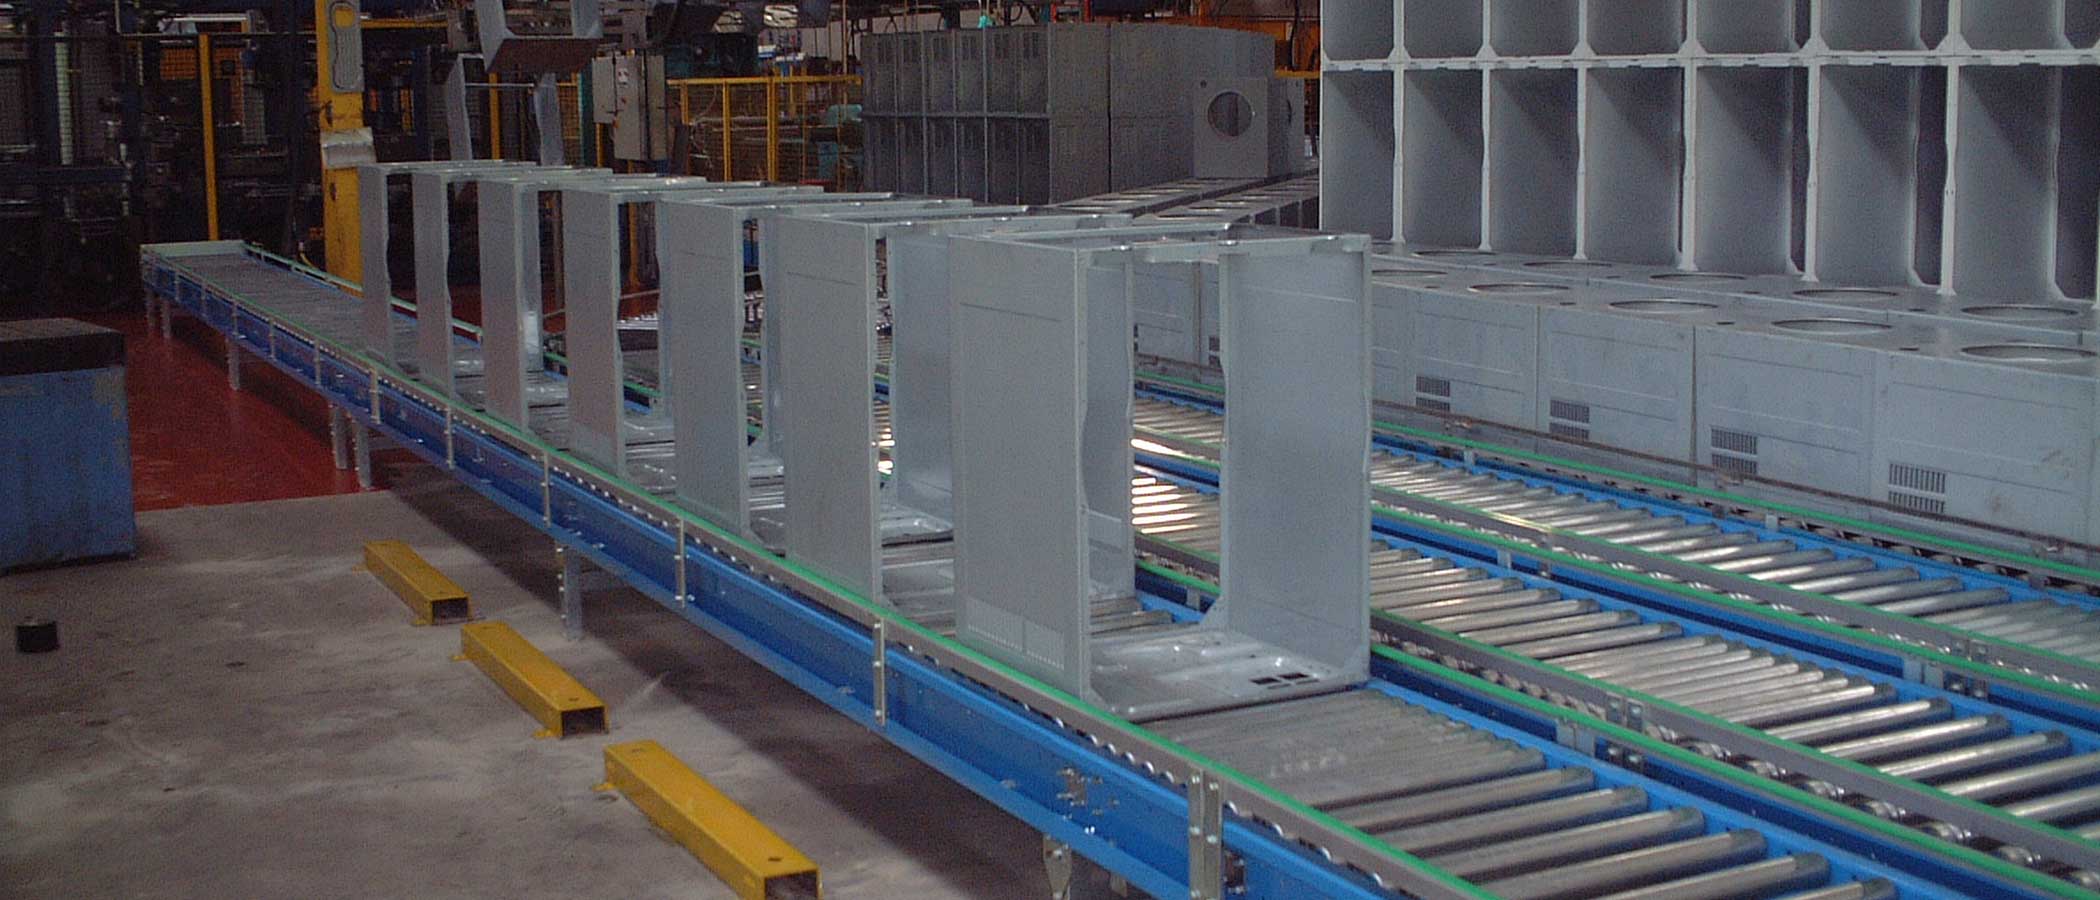
Convoyeurs à rouleaux motorisés et à gravité Amber Automation
Les convoyeurs à rouleaux sont polyvalents et relativement peu coûteux, ce qui explique leur présence en grande partie dans les systèmes de convoyage de charges unitaires. Ils peuvent être à roulement libre, le déplacement de la charge s'effectuant alors par gravité, ou motorisés, les rouleaux assurant la force motrice.
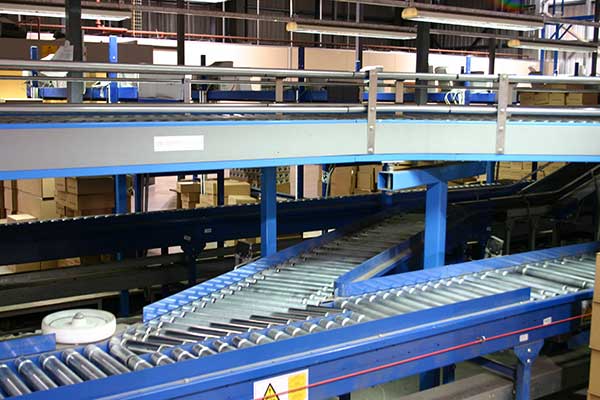
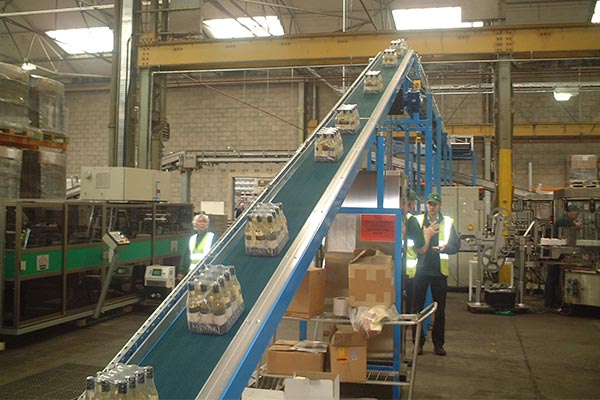
Convoyeurs à bande inclinée et de niveau Amber Automation
Les convoyeurs à bande offrent une solution pour la manutention de produits de forme irrégulière, ne présentant pas toujours la surface inférieure plane et rigide requise pour les convoyeurs à rouleaux. Ils présentent également l'avantage de pouvoir être installés en pente ou en descente afin de modifier la hauteur de la charge.
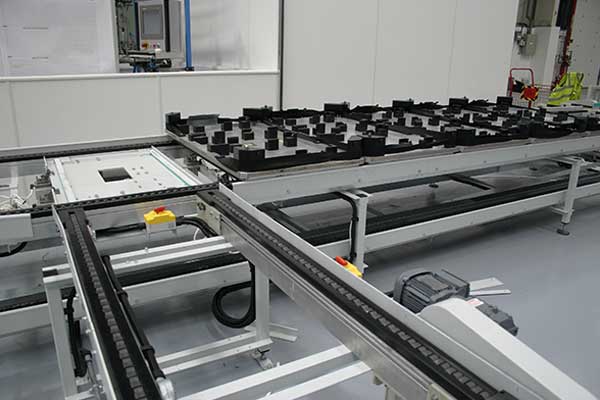
Convoyeurs à palettes et à chaînes robustes Amber Automation
Les convoyeurs à chaîne, parfois appelés convoyeurs à chaîne traînante, sont composés de 2, 3 ou plusieurs brins de chaîne à rouleaux guidés sur des rails parallèles.
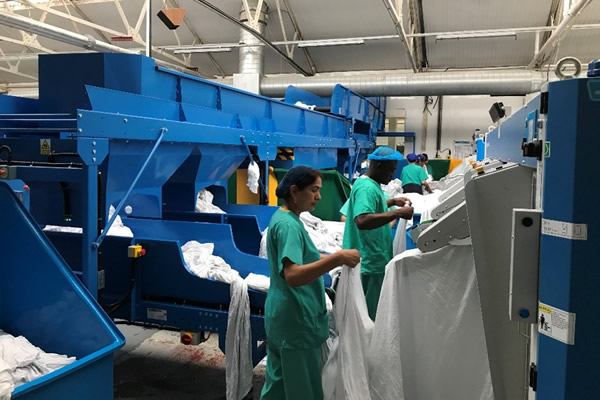
Convoyeurs de blanchisserie
Les blanchisseries industrielles traitent généralement plus de 500 000 articles de linge en vrac par semaine et, pour ce faire efficacement, l'automatisation est essentielle.
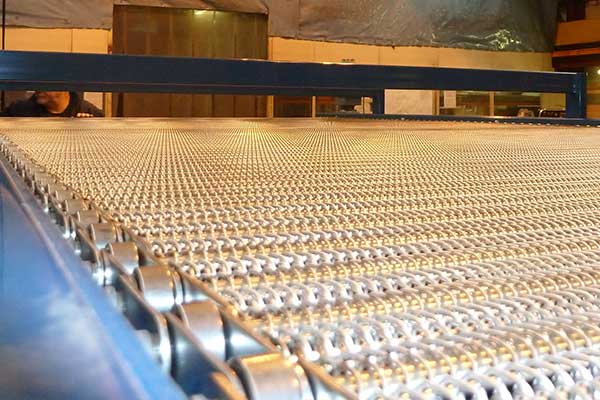
Convoyeurs à bande à lattes d'acier, à bande modulaire en plastique et à bande en treillis métallique
Les bandes transporteuses de chacune de ces catégories de convoyeurs possèdent des propriétés et des caractéristiques qui les rendent adaptées à des applications particulières.
Équipement auxiliaire
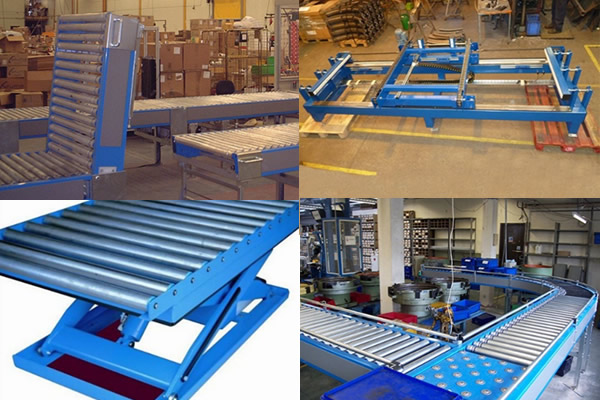
Quels que soient les équipements de convoyage nécessaires à la configuration et à l'installation d'un système de convoyage au sol clé en main pour un fonctionnement optimal, Amber Automation peut les fournir. Exemples :
- Transferts par chaîne d'arbre de transmission
- Portes du personnel
- Fusions et commutateurs d'arbres de transmission
- Convoyeurs à roues de patinage
- Tables de billard
- Élévateurs à ciseaux
- Unités de transfert de chaînes de palettes
- Plateaux tournants de convoyeur
- Voitures de transfert de navette
Frequently Asked Questions About Floor Conveyors
A floor conveyor system moves unit loads such as totes, cartons and pallets through warehouses, distribution centres, parcel-sorting depots and manufacturing facilities. Systems can range from simple manually operated conveyors to complex fully automated installations.
Floor conveyor systems can include powered and gravity roller conveyors, level and incline belt conveyors, pallet and heavy-duty chain conveyors, laundry conveyors, steel slat conveyors, modular plastic belt conveyors and wire mesh belt conveyors.
Gravity roller conveyors rely on gravity to move loads along the conveyor, whereas powered roller conveyors use driven rollers to provide the motive force. Roller conveyors are commonly used because they are versatile and relatively economical.
Belt conveyors are suitable for products that are irregularly shaped or do not have the rigid, flat base normally required for roller conveyors. They can also be installed on an incline or decline to move products between different elevations.
A pallet chain conveyor, sometimes called a drag chain conveyor, uses two, three or more strands of roller bush chain running on parallel tracks. It is generally used for moving pallets and other heavy unit loads.
Yes. Floor conveyor systems can be designed as fully automated installations that move, transfer, merge, divert and position products throughout a handling or production process. The appropriate level of automation depends on the loads, throughput and operational requirements.
A turnkey floor conveyor system can include equipment such as chain transfers, personnel gates, merges and switches, skate wheel conveyors, ball tables, scissor lifts, pallet transfer units, conveyor turntables and shuttle transfer cars.
Yes. Amber Automation can configure and install floor conveyor systems using different conveyor types and ancillary equipment to suit the products being handled, the available space and the required operating process.